Dimensionar uma linha de pintura industrial não significa escolher uma cabine, uma estufa ou um transportador com base apenas no número de peças produzidas. Uma linha bem dimensionada precisa transformar a demanda da fábrica em uma combinação coerente de capacidade, tempo de ciclo, área de pintura, movimentação, cura, troca de cores, utilidades e possibilidade de expansão.
Quando esse estudo é superficial, surgem problemas conhecidos: equipamentos ociosos, filas antes da pintura, velocidade insuficiente, dificuldade para atender produtos diferentes, consumo elevado, acabamento irregular e falta de espaço para crescer.
Por outro lado, quando o dimensionamento parte de dados reais e considera o futuro da operação, a linha pode entregar maior estabilidade, produtividade e flexibilidade ao longo do tempo.
Resposta rápida: como dimensionar uma linha de pintura industrial?
Para dimensionar uma linha de pintura industrial, é necessário analisar pelo menos sete grupos de informações: produtos, volume, tempo de ciclo, processo de preparação, aplicação e cura, movimentação e expansão futura. A capacidade não deve ser definida somente por peças por hora, porque peças com dimensões, pesos, geometrias e tempos de processamento diferentes ocupam a linha de maneiras distintas.
O cálculo começa pelo perfil dos produtos e termina na validação do layout, das utilidades e dos cenários de produção. O objetivo é encontrar o equilíbrio entre capacidade necessária, qualidade do acabamento, flexibilidade operacional e investimento.
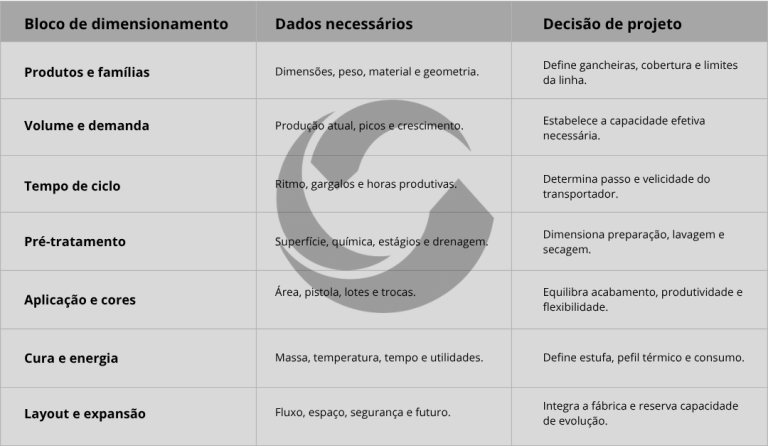
Infográfico: os principais blocos de informação que devem orientar o dimensionamento de uma linha de pintura industrial para diferentes produtos e volumes.
1. Comece pelo perfil dos produtos
O produto é o ponto de partida do projeto. Antes de falar em velocidade ou quantidade de peças, é preciso entender o que será transportado, preparado, pintado e curado.
Para cada família de produtos, levante:
- Comprimento, largura, altura e área projetada;
- Peso individual e peso por gancheira;
- Material e condição da superfície;
- Geometria, reentrâncias, furos e regiões de difícil acesso;
- Temperatura máxima permitida pelo produto;
- Pontos disponíveis para fixação;
- Requisitos de acabamento e espessura;
- Frequência de produção;
- Possibilidade de agrupar peças semelhantes.
Uma peça plana e leve pode ocupar a linha de forma muito diferente de uma estrutura volumosa. Da mesma maneira, produtos com cavidades ou geometrias complexas podem exigir posicionamento específico das pistolas e maior atenção à cobertura.
Regra prática: o dimensionamento deve ser feito a partir da família de produtos mais representativa e também dos casos-limite que a linha precisará atender.
Se o projeto considerar apenas a peça média, poderá falhar justamente quando receber o maior produto, a maior carga ou a geometria mais difícil.
2. Organize os produtos em famílias de processo
Quando uma fábrica trabalha com muitos itens, analisar cada código individualmente pode dificultar a tomada de decisão. Uma abordagem mais eficiente é agrupar os produtos por características que influenciam o processo.
Alguns critérios úteis são:
- Dimensões semelhantes;
- Peso e área de superfície próximos;
- Mesma necessidade de pré-tratamento;
- Mesma faixa de cura;
- Mesma estratégia de gancheira;
- Cores ou acabamentos semelhantes;
- Tempo de carregamento e descarregamento parecido.
Esse agrupamento ajuda a identificar quais produtos podem compartilhar a mesma linha e quais exigem dispositivos, receitas ou condições específicas.
Também permite simular cenários mais realistas. Uma linha pode atender vários produtos, mas não necessariamente todos com a mesma velocidade, quantidade por gancheira ou configuração de aplicação.
3. Transforme a demanda em capacidade de linha
O volume de produção precisa ser convertido em uma capacidade operacional mensurável. Para isso, é importante distinguir:
- Demanda nominal: quantidade planejada em um período;
- Demanda de pico: maior volume que a linha deverá absorver;
- Capacidade teórica: produção possível sem considerar perdas e paradas;
- Capacidade efetiva: produção esperada considerando disponibilidade, trocas, manutenção e pequenas interrupções.
Uma forma simplificada de estimar a necessidade de peças por hora é:
Peças por hora = demanda do período ÷ horas produtivas do período
Mas esse resultado ainda não define a velocidade do transportador. É preciso saber quantas peças cabem em cada gancheira e qual distância é necessária entre cargas:
Passo da linha = comprimento útil ocupado pela carga + espaçamento necessário
Velocidade do transportador = passo da linha × peças ou cargas por unidade de tempo
Na prática, o cálculo deve considerar as famílias de produtos, o carregamento real, a disponibilidade da instalação e os tempos de parada. Uma linha projetada exatamente para a média da demanda pode não ter margem para absorver picos ou perdas de eficiência.
4. Defina o tempo de ciclo com base no gargalo
O tempo de ciclo representa o intervalo necessário para que uma carga avance para a próxima posição do processo. Ele está relacionado ao ritmo da linha, mas não deve ser escolhido isoladamente.
O projeto precisa avaliar qual etapa será o gargalo, por exemplo:
- Carregamento e descarregamento;
- Lavagem ou pré-tratamento;
- Secagem;
- Aplicação do pó;
- Troca ou limpeza de cor;
- Passagem pela estufa;
- Inspeção;
- Embalagem ou montagem posterior.
Se a estufa exige determinado tempo de permanência para garantir a cura, a linha deve manter comprimento e velocidade compatíveis com essa exigência. Se o carregamento manual é mais lento que a aplicação, acelerar o transportador não aumentará a produção — apenas criará acúmulo ou falhas de abastecimento.
O melhor dimensionamento é aquele que equilibra as etapas, identifica os gargalos e oferece condições de ajuste sem comprometer a qualidade.
5. Dimensione o pré-tratamento para o material e o acabamento
O pré-tratamento influencia diretamente a aderência, a resistência à corrosão e a durabilidade do acabamento. Por isso, não pode ser tratado como um módulo genérico do projeto.
A especificação deve considerar:
- Material predominante das peças;
- Nível de contaminação superficial;
- Presença de óleo, oxidação ou resíduos de fabricação;
- Tipo de produto químico e método de aplicação;
- Número de estágios;
- Necessidade de enxágue;
- Tempo e temperatura de cada etapa;
- Qualidade da água;
- Geração e tratamento de efluentes;
- Dimensões e geometrias das peças.
Produtos muito diferentes podem exigir estratégias diferentes de preparação. Além disso, cavidades e reentrâncias influenciam a drenagem e podem exigir cuidados no posicionamento e na movimentação.
O pré-tratamento deve ser dimensionado junto com a capacidade da linha. Se essa etapa não acompanhar o ritmo de produção, ela se torna um gargalo. Se for superdimensionada sem necessidade, aumenta o investimento, o consumo de água, energia e produtos químicos.
6. Dimensione a aplicação para cobertura, produtividade e troca de cor
A cabine e o sistema de aplicação precisam atender à área, à geometria e ao mix de produtos. A pergunta não é apenas quantas pistolas serão instaladas, mas como o pó chegará às superfícies com estabilidade.
Avalie:
- Área de aplicação por peça;
- Quantidade e posição das pistolas;
- Necessidade de aplicação manual complementar;
- Dificuldade de cobertura em cantos e reentrâncias;
- Recuperação e reaproveitamento do pó;
- Número de cores;
- Frequência e duração das trocas;
- Risco de contaminação entre tonalidades;
- Necessidade de cabine dedicada ou de limpeza rápida;
- Compatibilidade entre receitas e produtos.
Uma operação com poucos produtos e grandes lotes pode priorizar produtividade. Uma fábrica com muitas cores e lotes curtos precisa valorizar flexibilidade e tempo de troca. Em ambos os casos, o sistema deve preservar a uniformidade da camada e evitar que o ganho de velocidade resulte em retrabalho.
A estratégia de cores deve ser incluída na simulação desde o início. Sequenciar tons, organizar lotes e definir uma arquitetura adequada de cabine, recuperação e alimentação pode alterar significativamente a capacidade efetiva da linha.
7. Dimensione a estufa de cura com base no produto
A cura precisa ser analisada considerando a temperatura do produto, o tempo de permanência e o comportamento térmico da carga. A temperatura do ar dentro da estufa não é, por si só, garantia de cura adequada.
O estudo deve incluir:
- Tipo e espessura do material;
- Massa da peça e da carga;
- Geometria e presença de regiões fechadas;
- Faixa de cura indicada para o revestimento;
- Tempo necessário para que o produto atinja a condição de cura;
- Distribuição térmica dentro da estufa;
- Abertura de portas e perdas térmicas;
- Combustível ou fonte de energia;
- Possibilidade de produtos diferentes na mesma instalação.
Peças mais pesadas ou espessas podem aquecer de maneira diferente de peças leves. Se a linha for dimensionada somente pela temperatura do ar, pode haver subcura ou excesso de exposição em determinadas famílias de produtos.
A validação térmica e a definição de receitas ajudam a garantir que diferentes produtos recebam o tratamento adequado sem comprometer consumo e produtividade.
8. Escolha o sistema de movimentação adequado
O transportador é o elemento que conecta as etapas da linha. Ele deve suportar o peso, acompanhar o ritmo de produção e permitir que as peças sejam apresentadas corretamente ao pré-tratamento, à aplicação e à cura.
Um sistema aéreo Power&Free, por exemplo, pode oferecer flexibilidade para acumular, espaçar ou direcionar cargas conforme as necessidades do processo. Porém, sua especificação deve partir de dados técnicos, não apenas da disponibilidade de espaço.
Verifique:
- Peso máximo por gancheira;
- Distribuição da carga;
- Distância entre cargas;
- Raio de curvas e mudanças de elevação;
- Pontos de carga e descarga;
- Necessidade de acumulação;
- Acesso para inspeção e manutenção;
- Compatibilidade com diferentes dispositivos;
- Sincronização com equipamentos automáticos;
- Possibilidade de expansão.
A gancheira também é parte do dimensionamento. Um dispositivo inadequado pode reduzir a capacidade, marcar as peças, criar zonas sem cobertura ou aumentar o tempo de preparação.
9. Considere layout, utilidades e segurança
Uma linha tecnicamente adequada pode se tornar inviável se não couber no layout ou não tiver infraestrutura suficiente. O estudo deve ser feito em planta e, quando necessário, em modelo tridimensional.
Entre os pontos a verificar estão:
- Comprimento, largura e altura disponíveis;
- Fluxo de matérias-primas e peças acabadas;
- Cruzamento com empilhadeiras e circulação de pessoas;
- Acesso para manutenção;
- Energia elétrica;
- Gás ou outra fonte térmica;
- Ar comprimido;
- Água industrial;
- Exaustão e filtragem;
- Drenagem e tratamento de efluentes;
- Proteção contra incêndio;
- Áreas para estoque de pó, produtos químicos e peças.
Também é necessário reservar espaço para painéis, bombas, filtros, trocadores, ventiladores e demais componentes auxiliares. O layout não deve considerar apenas o contorno dos equipamentos: deve incluir circulação, segurança, ergonomia e manutenção.
10. Modele diferentes cenários de produção
Uma das formas mais seguras de dimensionar uma linha é testar cenários. Pelo menos três situações costumam ser relevantes:
Cenário atual
Representa a produção que a empresa já conhece. Ajuda a validar o fluxo básico e os requisitos mínimos.
Cenário de pico
Considera períodos de maior demanda, concentração de pedidos, maior utilização de cores ou necessidade de horas adicionais.
Cenário futuro
Inclui crescimento, novos produtos, novos segmentos, aumento de turnos ou mudanças no perfil dos pedidos.
Para cada cenário, avalie capacidade, ocupação, tempo de troca, gargalos, consumo, mão de obra e margem operacional. O objetivo não é dimensionar tudo pelo maior cenário possível, mas entender quais componentes devem ser preparados para crescer e quais podem ser ampliados posteriormente.
11. Defina o nível de automação adequado
Automação não é sinônimo de dimensionamento correto. Uma linha altamente automatizada, mas alimentada por dados incorretos, continuará inadequada. A automação deve responder aos requisitos do processo.
Ela pode ser aplicada para:
- Controlar velocidade do transportador;
- Gerenciar receitas de aplicação;
- Monitorar temperatura e tempo;
- Automatizar movimentos das pistolas;
- Reduzir variações de operador;
- Registrar parâmetros e alarmes;
- Organizar trocas de cor;
- Acompanhar produção e paradas;
- Integrar a linha ao sistema de gestão da fábrica.
O nível adequado depende de volume, variedade, mão de obra disponível, rastreabilidade exigida e retorno esperado. Em alguns casos, uma solução híbrida oferece o melhor equilíbrio entre investimento, flexibilidade e produtividade.
O papel da DELTEC no dimensionamento da linha
O dimensionamento de uma linha de pintura industrial exige a integração entre produto, processo e fábrica. A DELTEC pode apoiar essa etapa desde o levantamento das necessidades até a definição da solução, considerando capacidade, mix, layout, movimentação, aplicação, cura, automação e expansão.
A engenharia de uma linha não deve partir de um equipamento isolado. Deve partir do resultado que a fábrica precisa alcançar: acabamento consistente, ritmo de produção, flexibilidade para diferentes produtos e segurança para crescer.
Com um estudo estruturado, a empresa reduz o risco de investir em uma linha superdimensionada, subdimensionada ou pouco preparada para a realidade operacional.
Entre em contato com nossos especialistas e descubra como podemos transformar as necessidades da sua operação em um projeto eficiente e personalizado.