A variedade de cores pode ser um diferencial competitivo para fabricantes que trabalham com produtos personalizados, lotes menores e entregas mais rápidas. No entanto, quando a troca de cor é lenta ou instável, essa flexibilidade pode resultar em paradas, desperdício, contaminação e perda de produtividade.
Por isso, a troca rápida de cor na pintura a pó não deve ser tratada apenas como uma tarefa de limpeza. Ela é o resultado da integração entre cabine, sistema de aplicação, recuperação de pó, sequência de produção, receitas, treinamento e automação.
O objetivo não é simplesmente trocar de cor em menos minutos. É reduzir o tempo improdutivo sem comprometer a uniformidade do acabamento, a aderência, a espessura da camada e a repetibilidade do processo.
Resposta rápida: como aumentar a flexibilidade sem perder estabilidade?
Para aumentar a flexibilidade da pintura a pó, a empresa deve combinar cinco frentes: organização do mix de cores, projeto adequado da cabine, limpeza padronizada, controle das receitas de aplicação e monitoramento do processo. A troca mais rápida é aquela que reduz intervenções, evita contaminações e permite retomar a produção com parâmetros conhecidos.
Não existe um tempo universal de troca de cor. O resultado depende do número de cores, do tipo de pó, do tamanho da cabine, do sistema de recuperação, do nível de desmontagem exigido, da sequência dos lotes e do grau de automação da linha.
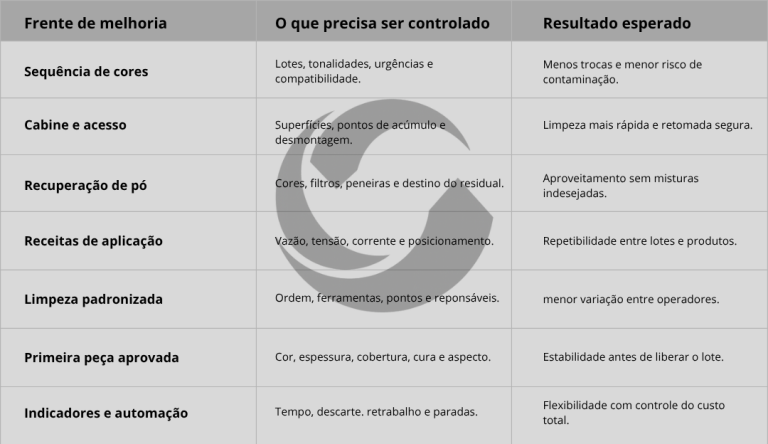
Infográfico: a troca rápida de cor depende da integração entre planejamento, equipamento, limpeza, aplicação e controle de qualidade.
1. Entenda o custo real de uma troca de cor
O tempo de troca não é apenas o período em que a cabine fica parada. A análise deve considerar todo o intervalo entre a última peça aprovada de uma cor e a primeira peça aprovada da cor seguinte.
Esse intervalo pode incluir:
- Finalização do lote anterior;
- Retirada ou isolamento do pó remanescente;
- Limpeza da cabine;
- Limpeza de mangueiras, bombas, peneiras e pistolas;
- Troca de recipientes ou alimentação;
- Limpeza do sistema de recuperação;
- Ajuste das receitas;
- Abastecimento da nova cor;
- Descarte ou reaproveitamento do pó residual;
- Produção de peças de teste;
- Inspeção e liberação do novo lote.
Medir somente o tempo de limpeza pode esconder perdas importantes. Uma operação aparentemente rápida pode continuar apresentando baixa produtividade se o início do novo lote exigir muitos ajustes ou gerar peças fora de especificação.
2. Planeje a sequência de cores
A forma mais simples de reduzir trocas é evitar trocas desnecessárias. O planejamento da sequência deve considerar o volume dos lotes, a urgência dos pedidos, a compatibilidade entre cores e o esforço de limpeza exigido.
Em muitos processos, é possível organizar a produção para reduzir a probabilidade de contaminação, por exemplo:
- Agrupar lotes da mesma cor;
- Programar cores semelhantes em sequência;
- Evitar alternâncias frequentes entre cores muito contrastantes;
- Separar acabamentos especiais de cores convencionais;
- Reservar uma janela para limpeza programada;
- Combinar a sequência com a disponibilidade de peças;
- Considerar a prioridade e o prazo de entrega.
O planejamento não substitui uma cabine bem projetada, mas pode reduzir significativamente a quantidade de trocas. A sequência ideal deve ser definida a partir de testes e dados reais da operação, não apenas de uma regra genérica.
3. Escolha uma cabine preparada para trocas frequentes
A cabine é uma das principais determinantes da velocidade e da segurança da troca. Superfícies, cantos, dutos e pontos de acúmulo podem aumentar o tempo de limpeza e dificultar a remoção completa do pó anterior.
Para operações com muitas cores, avalie:
- Facilidade de acesso às superfícies internas;
- Quantidade de pontos de retenção de pó;
- Geometria da cabine;
- Materiais e acabamento das superfícies;
- Possibilidade de limpeza sem desmontagem excessiva;
- Integração com pistolas e reciprocadores;
- Tempo necessário para remover resíduos;
- Compatibilidade com limpeza manual ou automática;
- Separação entre áreas de aplicação e recuperação.
A cabine deve ser especificada de acordo com o perfil da produção. Uma operação com poucas cores e grandes lotes tem prioridades diferentes de uma operação com dezenas de tonalidades e lotes curtos. A rapidez não pode vir às custas de zonas inacessíveis, limpeza incompleta ou retomada instável da aplicação.
4. Reduza os pontos de contaminação
A contaminação entre cores ocorre quando partículas do pó anterior permanecem no caminho do novo produto ou chegam às peças durante a aplicação. Ela pode aparecer como pontos, manchas, alteração de tonalidade ou diferença de acabamento.
Os principais pontos de atenção são:
- Interior da cabine;
- Mangueiras e conexões;
- Bombas e injetores;
- Pistolas;
- Peneiras e filtros;
- Ciclone ou sistema de recuperação;
- Recipientes de pó;
- Cutos e áreas de exaustão;
- Ganchos e dispositivos com acúmulo;
- Superfícies próximas à entrada e à saída da cabine.
A troca deve ter uma lista definida de pontos de limpeza e uma ordem de execução. Quando cada operador limpa uma parte diferente ou segue uma sequência própria, o tempo varia e a qualidade fica mais difícil de controlar.
O projeto também pode reduzir pontos críticos por meio de conexões de troca rápida, componentes acessíveis e arquitetura adequada de alimentação e recuperação.
5. Defina o papel do sistema de recuperação
A recuperação melhora o aproveitamento do pó, mas pode aumentar o risco de contaminação se o sistema não for adequado ao perfil de troca de cores.
Antes de definir a solução, avalie:
- Número de cores e frequência de troca;
- Percentual de pó recuperado;
- Possibilidade de recuperar por cor;
- Necessidade de descartar ou reaproveitar determinados resíduos;
- Tempo de limpeza de ciclones, filtros e peneiras;
- Facilidade de acesso aos componentes;
- Controle da mistura entre pó virgem e recuperado;
- Impacto da recuperação na estabilidade da camada.
Em algumas operações, a recuperação por cor pode ser tecnicamente interessante. Em outras, a complexidade e a frequência de trocas tornam mais adequado utilizar uma estratégia de recuperação seletiva ou descartar parte do material para preservar o acabamento.
A melhor escolha depende do custo do pó, do volume dos lotes, das exigências de qualidade e do tempo de troca. O menor descarte nem sempre representa o menor custo total quando aumenta paradas e retrabalhos.
EasyChange DELTEC: uma central de tintas para agilizar a troca de cor
Para operações que precisam alternar cores com frequência, a DELTEC desenvolveu a Central de Tintas EasyChange, uma solução compacta para tornar o abastecimento e a limpeza do sistema de aplicação mais simples e controláveis.
De acordo com o material técnico da solução, a EasyChange atende aos requisitos de um sistema básico de troca de cor com processos rápidos, baixa complexidade e componentes pneumáticos de fácil acesso. Seu formato compacto permite a integração tanto em projetos novos quanto em linhas existentes.
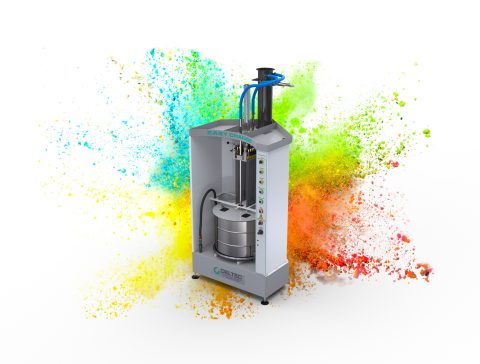
Central de Tintas EasyChange DELTEC. A solução foi concebida para facilitar o manuseio do pó, a limpeza dos componentes e a integração em diferentes configurações de linha.
Principais características da EasyChange
Entre os recursos apresentados pela DELTEC estão:
- Até 14 acomodações para bombas das pistolas de aplicação;
- Sistema 100% pneumático, sem conexões elétricas na central;
- Depósito de pó opcional, com capacidade aproximada de 40 kg;
- Fluidização regulável e homogênea;
- Sistema pneumático para levantar e abaixar automaticamente os pescadores, facilitando a operação e a troca de cor;
- Duto de exaustão integrado, adaptável a diferentes sistemas;
- Dois níveis de exaustão, operação e limpeza;
- Pistola de ar e componentes acessíveis para facilitar a limpeza;
- Depósito de tinta em aço inoxidável, favorecendo a retirada do pó residual;
- Conceito compacto, com ocupação inferior a 1 m²;
- Possibilidade de trabalhar com número ilimitado de cores, conforme a configuração e o planejamento da operação.
O objetivo desses recursos é reduzir a complexidade da troca e facilitar a transição entre cores, sem eliminar as etapas necessárias de limpeza, regulagem e aprovação da primeira peça. A central não substitui o planejamento do mix nem a validação do acabamento: ela funciona como parte da arquitetura de alimentação e troca do sistema de aplicação.
Dados técnicos informados no material da solução
Os dados apresentados para a EasyChange são:
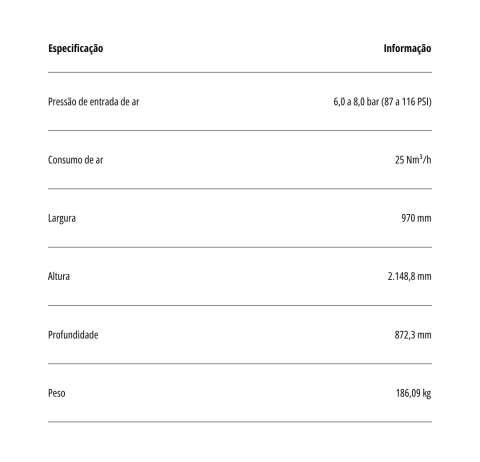
Essas informações devem ser validadas no escopo de cada projeto, considerando a configuração final, a instalação existente e as condições de operação da fábrica.
6. Use receitas e parâmetros controlados
A troca de cor também envolve a retomada dos parâmetros de aplicação. Pressão, vazão, tensão, corrente, velocidade das pistolas, distância da peça e quantidade de pó precisam ser ajustadas de modo consistente.
Receitas de aplicação ajudam a:
- Reduzir o tempo de regulagem;
- Diminuir a dependência da memória do operador;
- Repetir condições aprovadas;
- Reduzir variação entre lotes;
- Facilitar a troca entre famílias de produtos;
- Registrar alterações e desvios.
A receita não deve ser copiada sem considerar o produto. Uma mesma cor pode exigir ajustes diferentes em peças planas, estruturas tubulares, geometrias profundas ou cargas com diferentes densidades.
O controle de parâmetros deve estar associado à inspeção da camada, à aparência e aos requisitos do cliente. Automação só gera estabilidade quando os parâmetros utilizados foram validados.
7. Separe flexibilidade de improviso
Uma linha flexível não é uma linha em que qualquer produto ou cor é colocado a qualquer momento. Flexibilidade significa conseguir atender variações planejadas sem perder controle do processo.
Para isso, é necessário estabelecer padrões para:
- Identificação dos pós;
- Armazenamento e validade;
- Sequência de lotes;
- Limpeza entre cores;
- Aprovação da primeira peça;
- Tratamento de pó recuperado;
- Alteração de receitas;
- Liberação do equipamento;
- Registro de perdas e ocorrências.
Quando a urgência leva a mudanças constantes sem procedimento, o resultado costuma ser oposto ao desejado: mais paradas, retrabalho e instabilidade.
8. Padronize o procedimento de troca
Um procedimento eficiente deve indicar o que fazer, em qual ordem, com quais ferramentas e qual condição libera o reinício da produção.
Um roteiro pode incluir:
- Concluir e identificar o lote anterior;
- Interromper a alimentação de pó conforme o procedimento de segurança;
- Remover o pó residual dos recipientes e linhas;
- Limpar cabine, pistolas, mangueiras e componentes definidos;
- Verificar filtros, peneiras, conexões e pontos de acúmulo;
- Instalar e identificar a nova cor;
- Carregar a receita correspondente;
- Verificar aterramento, vazão e demais condições de aplicação;
- Realizar peça ou lote de teste;
- Medir e inspecionar o acabamento;
- Liberar a produção e registrar o tempo e eventuais desvios.
O procedimento deve ser adaptado ao equipamento instalado. Não existe uma sequência única para todas as linhas, e a limpeza deve respeitar as orientações dos fabricantes dos componentes e dos fornecedores do pó.
9. Controle o aterramento e as condições da aplicação
A troca de cor não elimina os fundamentos da qualidade da pintura a pó. Um novo lote pode apresentar variações se o aterramento estiver inadequado, se houver acúmulo em ganchos ou se as pistolas estiverem fora de condição.
Após a troca, verifique especialmente:
- Aterramento das peças e dos dispositivos;
- Limpeza dos ganchos;
- Tensão e corrente das pistolas;
- Vazão de pó e ar;
- Posicionamento dos equipamentos;
- Distância de aplicação;
- Velocidade do transportador;
- Espessura da camada;
- Aderência e aspecto visual.
A estabilidade da cor depende do conjunto do processo. Uma limpeza rápida não compensa uma aplicação mal regulada ou uma condição térmica inadequada.
10. Reduza o tempo sem eliminar a validação
A pressão para diminuir paradas pode levar a um erro: eliminar o teste ou reduzir a inspeção da primeira peça. Isso transforma minutos economizados em horas de retrabalho.
A validação pode ser organizada para ser rápida e objetiva. O importante é confirmar se:
- A cor está correta;
- Não há contaminação visível;
- A espessura está dentro do padrão;
- A cobertura é suficiente;
- O acabamento atende ao requisito;
- A cura será adequada;
- O lote pode ser liberado.
A primeira peça aprovada funciona como uma barreira de qualidade. O tempo gasto nessa etapa deve ser comparado ao custo de liberar dezenas ou centenas de peças fora de especificação.
11. Monitore indicadores de flexibilidade e estabilidade
Para melhorar a troca de cor, a empresa precisa medir o processo. Alguns indicadores úteis são:
- Tempo médio de troca;
- Tempo de troca por família de cores;
- Percentual de trocas dentro do padrão;
- Consumo e descarte de pó por troca;
- Peças de teste utilizadas;
- Indice de contaminação;
- Retrabalho após troca;
- Disponibilidade da cabine;
- Primeira peça aprovada;
- Aderência ao procedimento;
- Número de intervenções manuais;
- Horas de treinamento da equipe.
O ideal é acompanhar a evolução por turno, equipamento, operador, cor e família de produto. Assim, a empresa consegue identificar se o problema está no planejamento, no equipamento, no material, no método ou na capacitação.
12. Quando a automação faz sentido?
A automação pode reduzir o tempo de troca e aumentar a repetibilidade quando existe volume e frequência suficientes para justificar o investimento. Ela pode atuar em diferentes pontos:
- Mudança de receitas;
- Controle de alimentação;
- Posicionamento das pistolas;
- Limpeza de componentes;
- Troca de recipientes;
- Monitoramento de parâmetros;
- Identificação de lotes;
- Registro de alarmes e tempos.
O grau de automação deve acompanhar o perfil da fábrica. Uma empresa com poucos lotes grandes pode priorizar produtividade da aplicação. Uma operação com alta variedade de cores pode valorizar mais a limpeza rápida, a troca de alimentação e o controle de receitas. O objetivo é automatizar as causas relevantes de perda, não adicionar complexidade sem retorno.
A troca rápida de cor na pintura a pó é uma combinação de engenharia, planejamento e disciplina operacional. Reduzir o tempo de parada é importante, mas manter a estabilidade do acabamento é indispensável.
As melhores soluções integram sequência de produção, cabine, recuperação, limpeza, receitas, aterramento, aplicação, validação e indicadores. Dessa forma, a empresa consegue atender mais cores e lotes menores sem transformar a flexibilidade em instabilidade.
Sua linha precisa atender mais cores com menos paradas e retrabalho? Fale com a DELTEC para avaliar uma solução de aplicação e automação compatível com o seu processo.