Um defeito no acabamento da pintura industrial raramente tem uma única causa. A falha pode estar relacionada à preparação da superfície, ao aterramento, à aplicação, à movimentação das peças, à espessura da camada, à cura ou à própria organização do processo.
Por isso, trocar a tinta ou ajustar a pistola sem investigar o conjunto pode apenas mascarar o problema. A qualidade constante depende da integração entre pré-tratamento, aplicação, movimentação, cura, inspeção e controle de processo.
Este artigo apresenta dez problemas comuns no acabamento da pintura industrial, suas possíveis causas e os pontos que devem ser avaliados antes de definir uma ação corretiva.
Resposta rápida: quais problemas mais comprometem o acabamento?
Os problemas mais frequentes incluem baixa cobertura, diferença de espessura, falhas de aderência, contaminação, bolhas, variação de cor, efeito Gaiola de Faraday, subcura, excesso de pó e marcas de movimentação. A causa pode estar em uma ou várias etapas do processo.
A investigação deve começar pela descrição do defeito, pela identificação de quando ele ocorre e pela comparação entre peças aprovadas e não conformes. Em seguida, devem ser verificados superfície, aplicação, aterramento, velocidade do transportador, cura e condições ambientais.
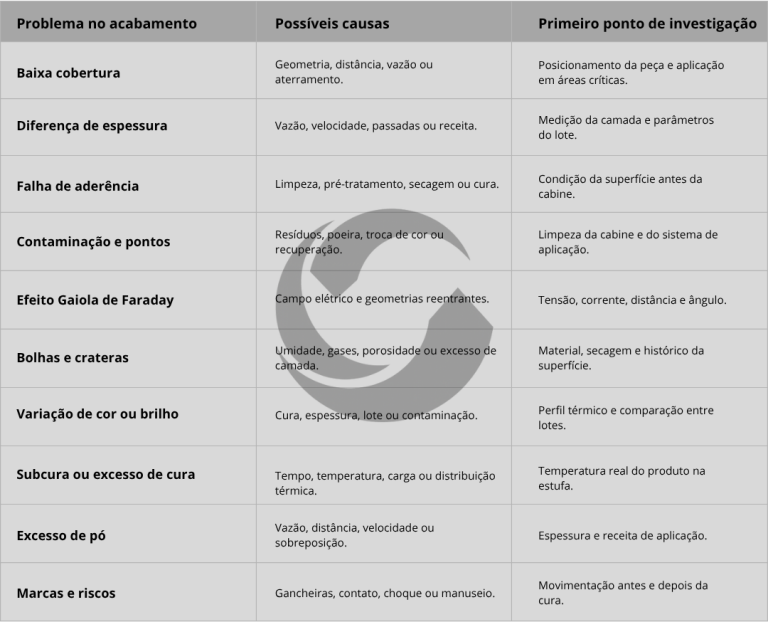
Infográfico: problemas comuns no acabamento da pintura industrial, possíveis causas e primeiro ponto de investigação.
1. Baixa cobertura ou regiões sem tinta
A baixa cobertura ocorre quando determinadas áreas da peça ficam com camada insuficiente, aspecto irregular ou exposição parcial do substrato. O problema costuma aparecer em cantos, reentrâncias, bordas internas, tubos e regiões com acesso difícil.
Possíveis causas
- posicionamento inadequado das pistolas;
- distância excessiva ou irregular entre pistola e peça;
- vazão de pó insuficiente;
- geometria que dificulta o acesso do campo eletrostático;
- aterramento inadequado;
- velocidade elevada do transportador;
- gancheira ou orientação da peça desfavorável;
- parâmetros de aplicação não adaptados ao produto.
Na pintura a pó, a dificuldade de cobertura não deve ser corrigida simplesmente aumentando a quantidade de tinta. O excesso pode gerar outras falhas e não resolver a região crítica. É necessário avaliar o posicionamento da peça, os movimentos de aplicação e a estratégia para áreas de difícil acesso.
2. Diferença de espessura da camada
A camada pode ficar mais espessa em algumas áreas e mais fina em outras, comprometendo aparência, desempenho e consumo de tinta. A variação pode ocorrer entre regiões da mesma peça ou entre lotes diferentes.
Possíveis causas
- vazão de pó instável;
- pistolas desreguladas;
- velocidade irregular do transportador;
- sobreposição inadequada das passadas;
- distância variável de aplicação;
- mudanças na geometria ou no carregamento;
- aterramento deficiente;
- falta de monitoramento da espessura.
A espessura deve ser tratada como uma variável de processo. Medições periódicas, receitas por família de produto e parâmetros registrados ajudam a identificar se a variação está associada ao equipamento, à peça, ao operador ou à movimentação.
3. Falhas de aderência e descascamento
A falha de aderência ocorre quando o revestimento não se fixa adequadamente à superfície ou se desprende após o processo, durante testes ou no uso do produto. É um problema que pode comprometer a proteção contra corrosão e a durabilidade do acabamento.
Possíveis causas
- limpeza insuficiente;
- óleo, graxa, oxidação ou resíduos na superfície;
- pré-tratamento inadequado;
- parâmetros químicos fora da faixa;
- enxágue insuficiente;
- secagem incompleta;
- contaminação entre etapas;
- subcura ou cura inadequada;
- incompatibilidade entre substrato, pré-tratamento e revestimento.
A investigação deve começar antes da cabine de pintura. A aparência da peça pode estar boa, mas a aderência depende da preparação e do ciclo completo. Ensaios e registros do pré-tratamento ajudam a diferenciar uma falha de superfície de uma falha térmica ou de aplicação.
4. Contaminação, pontos e partículas no acabamento
Pontos, manchas, fibras, partículas ou alterações localizadas de cor podem indicar contaminação no processo. O defeito pode ser visualmente pequeno, mas gerar rejeição em produtos com acabamento aparente.
Possíveis causas
- limpeza incompleta da cabine;
- resíduos de outra cor;
- pó acumulado em mangueiras, peneiras ou pistolas;
- partículas no ar comprimido;
- ambiente com poeira;
- peças mal preparadas;
- mistura indevida de pó virgem e recuperado;
- contaminação durante armazenamento ou transporte.
Em operações com muitas cores, o risco aumenta durante as trocas. É importante definir pontos de limpeza, sequência de cores, condições de armazenamento e critérios de liberação da primeira peça após cada troca.
5. Efeito Gaiola de Faraday
O efeito Gaiola de Faraday ocorre quando o campo elétrico dificulta a deposição do pó em cavidades, cantos internos e regiões protegidas da peça. O resultado pode ser baixa cobertura justamente nas áreas mais profundas.
Possíveis causas
- tensão elevada para a geometria da peça;
- aproximação inadequada da pistola;
- excesso de carga eletrostática;
- ângulo de aplicação desfavorável;
- velocidade ou sequência de movimentos inadequadas;
- aterramento deficiente;
- tentativa de resolver a falta de cobertura apenas com mais pó.
A correção normalmente envolve ajuste de tensão e corrente, distância, vazão, ângulo e ordem de aplicação. Em alguns produtos, uma aplicação manual direcionada ou uma receita específica para a geometria pode ser necessária.
6. Bolhas, crateras e pequenas imperfeições
Bolhas, crateras, poros ou pequenas depressões podem aparecer durante a cura ou depois do acabamento. Esses defeitos podem estar associados à superfície, ao material, à umidade ou à contaminação.
Possíveis causas
- gases ou umidade retidos no substrato;
- porosidade do material;
- óleo ou contaminante superficial;
- excesso de camada;
- secagem insuficiente;
- aquecimento muito rápido;
- pó contaminado;
- incompatibilidade entre materiais ou revestimentos.
Quando a falha aparece de forma repetitiva em um tipo específico de peça, é importante comparar sua preparação, espessura, composição e comportamento térmico com os produtos aprovados.
7. Variação de cor, brilho ou textura
A mesma cor pode apresentar diferenças de tonalidade, brilho ou textura entre lotes. O problema é especialmente perceptível em superfícies grandes, produtos montados lado a lado ou peças que precisam formar um conjunto visual uniforme.
Possíveis causas
- cura diferente entre peças;
- variação de espessura;
- mistura ou contaminação do pó;
- lote de tinta diferente;
- condições de aplicação instáveis;
- temperatura real do produto fora do padrão;
- armazenamento inadequado;
- sequência de troca mal controlada.
A cor não deve ser avaliada apenas pela aparência imediata. A comparação precisa considerar espessura, perfil térmico, lote do pó, preparação e condições de iluminação. Em produtos críticos, padrões de referência e critérios de inspeção devem ser definidos previamente.
8. Subcura ou excesso de cura
A cura transforma o revestimento aplicado em uma película com propriedades definidas. Quando o produto não recebe energia térmica suficiente, pode apresentar baixa resistência, aderência insuficiente ou desempenho inferior. Quando recebe calor ou tempo excessivos, pode ocorrer alteração de cor, brilho ou propriedades do acabamento.
Possíveis causas
- temperatura do ar confundida com temperatura do produto;
- tempo de permanência inadequado;
- distribuição térmica irregular;
- carga acima da capacidade da estufa;
- velocidade incorreta do transportador;
- abertura frequente de portas;
- peças com massas e geometrias muito diferentes;
- falha de sensores ou controle térmico.
A validação deve considerar o aquecimento real da peça e não apenas o valor indicado no painel. Produtos leves e pesados podem exigir condições diferentes, mesmo quando passam pela mesma estufa.
9. Excesso de pó, escorrimento visual ou acabamento irregular
Na pintura a pó, uma camada excessiva pode prejudicar o aspecto, alterar o brilho, aumentar o consumo e favorecer defeitos durante a cura. A aparência pode ficar ondulada, carregada ou diferente do padrão esperado.
Possíveis causas
- vazão de pó muito elevada;
- velocidade baixa demais;
- excesso de passadas;
- ajuste inadequado das pistolas;
- carga eletrostática fora do padrão;
- distância reduzida;
- receita incorreta para a peça;
- acumulação de pó em regiões específicas.
A correção deve considerar a espessura real e a aparência final. Reduzir a vazão pode não ser suficiente se a peça estiver mal posicionada ou se a velocidade do transportador estiver variando.
10. Marcas, riscos e deformações após a pintura
Algumas falhas aparecem depois da aplicação ou da cura: riscos, marcas de contato, deformações, impressões de gancheira e danos nas bordas. Muitas vezes, a origem está na movimentação, e não na tinta.
Possíveis causas
- gancheiras inadequadas;
- contato entre peças;
- transporte manual incorreto;
- acúmulo ou choque na linha;
- pontos de apoio sem proteção;
- resfriamento insuficiente antes do manuseio;
- dispositivos contaminados;
- layout com cruzamento de fluxos.
A solução pode envolver alteração dos dispositivos, ajuste do espaçamento, melhoria da ergonomia e revisão dos pontos de carga e descarga. Pintar corretamente não é suficiente se a peça for danificada logo depois.
O papel da engenharia da linha na qualidade do acabamento
Muitos problemas que aparecem na operação são influenciados por decisões tomadas antes da instalação: layout, tipo de transportador, configuração da cabine, acesso para limpeza, dimensionamento da estufa, estratégia de recuperação, posição das pistolas e nível de automação.
Por isso, a engenharia da linha precisa considerar não apenas a capacidade nominal, mas também a qualidade, a ergonomia, a manutenção, a troca de cores e a possibilidade de expansão.
A DELTEC atua no desenvolvimento de linhas de pintura industrial integrando pré-tratamento, aplicação, cura, movimentação e automação. O objetivo é criar uma solução compatível com os produtos, volumes, requisitos de acabamento e realidade da fábrica.
Quando o processo é analisado como um conjunto, a empresa reduz a dependência de ajustes improvisados e cria melhores condições para obter resultados estáveis.
Problemas no acabamento da pintura industrial não devem ser tratados apenas como falhas isoladas de tinta ou de pistola. A origem pode estar em qualquer ponto do processo, desde a preparação da superfície até a movimentação após a cura.
A melhor abordagem combina descrição do defeito, análise de padrões, controle de parâmetros, testes estruturados e visão integrada da linha. Com processos padronizados e equipamentos dimensionados para a realidade da fábrica, é possível reduzir retrabalho, desperdício e variações entre lotes.
Sua empresa enfrenta defeitos recorrentes no acabamento? Fale com a DELTEC para avaliar o processo e identificar oportunidades de melhoria na linha de pintura industrial.